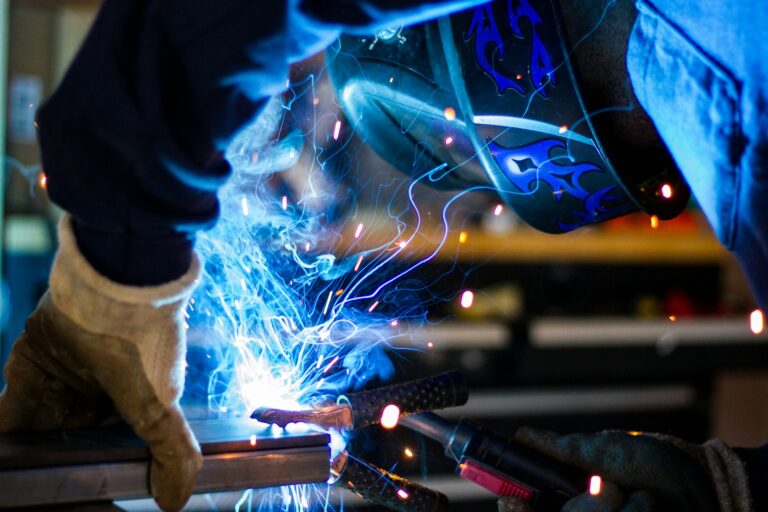
Auf der Baustelle hat die Wahl des Schutzgases entscheidenden Einfluss auf die Qualität der Schweißnaht, die Wirtschaftlichkeit des Verfahrens und die Einhaltung der Normen. Zwischen MAG-Arbeiten am Baustahl, WIG-Nähten an Edelstahlgeländern und MIG-Schweißungen an Aluminiumkonstruktionen bestehen mehr Unterschiede, als der bloße Verfahrenstyp vermuten lässt. Schweißtechnische Arbeiten zählen zu den gefährlichen Tätigkeiten auf der Baustelle: In Bereichen mit Brandgefahr ist vorab eine Schweißerlaubnis nötig, und vor Beginn ist zu klären, ob und wie lange der Arbeitsbereich nach den Arbeiten durch eine Brandwache kontrolliert werden muss (früher geregelt in der DGUV Regel 100-500, Kapitel 2.26).
MAG-Schweißen: Aktivgase für unlegierte und niedriglegierte Stähle
Beim Metall-Aktivgas-Schweißen kommen Mischgase auf Argonbasis mit Anteilen von Kohlendioxid oder Sauerstoff zum Einsatz. Es findet man im Handel Mischungen nach DIN EN ISO 14175, wie etwa das Gemisch M21 mit 82 % Argon und 18 % Kohlendioxid. Diese Mischung deckt einen Großteil aller Anwendungen im Stahl- und Maschinenbau ab, von der Trägerkonstruktion bis zur Blecharbeit. Reines Kohlendioxid, früher das Standardgas, wird heute seltener eingesetzt als Mischgase. Es brennt zwar tief ein, bietet aber auch mehr Spritzer und beeinträchtigt die Nahtoptik. Für die Auswahl des für das betreffende Bauteil richtigen Gas zum Schweißen ist der Fachmann an Werkstoff, Blechdicke, Nahtlage und erforderliche Nahtgüte gebunden. Für dünne Bleche sind argonreichere Gase mit geringerem CO2-Anteil zu verwenden, für dickere Querschnitte werden aktivere Gase vorgezogen. Schweißrauch ist dabei nicht zu unterschätzen: Nach der TRGS 528 zählen etwa Chrom(VI)-Verbindungen und Nickeloxid im Rauch zu den krebserzeugenden Stoffen. Die TRGS verlangt deshalb, Schweißrauch vorrangig direkt im Entstehungsbereich abzusaugen.
WIG-Schweißen: Reines Argon für beste Nähte
Das WIG-Verfahren verlangt nach den reaktionärmeren Schutzgasen, damit die nichtabschmelzende Wolframelektrode nicht angegriffen wird. Argon 4,6 mit einer Reinheit von mindestens 99,996% ist der Normgas für unlegierte Stähle, Edelstähle und Kupferwerkstoffe. Bei dickwandigem Edelstahls oder wenn große Schweißgeschwindigkeiten gefordert werden, wird Argon mit Wasserstoffanteilen von 2 bis 5% verwendet, was den Wärmeeintrag erhöht. Für Aluminium und seine Legierungen bedienen sich viele Betriebe der Argon-Heliumgemische, weil Helium die Wärmeleitfähigkeit des Lichtbogens verbessert. Detaillierte Angaben zur Auswahl hat der Deutsche Verband für Schweißen und verwandte Verfahren in seinen Merkblättern und Richtlinien veröffentlicht. Prüfgrundlagen, auf die auch auf Baustellen verwiesen werden kann, sind dort ebenfalls zu finden. Wichtig für die Baustelle: Schutzgase wie Argon oder Helium können in engen oder schlecht belüfteten Räumen den Luftsauerstoff verdrängen, sodass Erstickungsgefahr besteht (siehe BAuA) – für ausreichende Lüftung muss deshalb vor Arbeitsbeginn gesorgt sein.
MIG-Schweißen: Inertgase für Nichteisenmetalle
Beim Metall-Inertgasschweißen von Aluminium, Kupfer und Titan werden reine Inertgase verwendet. Argon 4.6 ist das Standardgas. Der Zusatz von 25 bis 70 % Helium bei dicken Aluminiumbauteilen steigert die Einbrandtiefe des Schmelzbades. Die Windanfälligkeit auf der Baustelle ist ein praktisches Problem. Schon Luftströmungen können den Gasschutz an der Naht stören und zu Poren führen. Windschutzwände, Zelte oder auch eine besondere Düsenführung sind geeignete Gegenmaßnahmen. Als Faustwert nennt der Gerätehersteller EWM einen Gasdurchsatz vom Zehn- bis Zwölffachen des Drahtdurchmessers in mm (l/min). Zur Baustellensicherheit gehört außerdem, dass Druckgasflaschen laut DGUV Information 209-011 immer gegen Umfallen gesichert werden müssen, etwa mit Gestellen, Schellen oder Ketten.
Prüfgrundlagen und Qualitätssicherung
Für tragende Bauteile gilt DIN EN 1090. Je nach dem Ausführungsgrad der Klasse EXC1 bis EXC4 verlangt die Norm unterschiedliche Prüfungen der Schweißnähte, die Qualifikation und Rückverfolgbarkeit des verwendeten Personals und der Zusatzwerkstoffe. Die Gasqualität ist Teil dieser Kette. Verunreinigungen im Schutzgas, lästige Schlauchpakete, falsche Durchflussmengen führen zu Poren, Einschlüssen und Bindefehlern, die bei der zerstörungsfreien Prüfung auffallen. Übliche Durchflüsse sind je nach Düsendurchmesser und Verfahren zwischen 8 und 18 Litern pro Minute. Zur Bewertung der Nahtgüte kommt in der Regel DIN EN ISO 5817 in den Bewertungsgruppen B und C zur Anwendung.
Zur Auswahl in der Praxis
Wer auf der Baustelle über die Gasflasche zu entscheiden hat, wird die drei hier genannten Punkte prüfen: erstens Werkstoff und Legierungsbestandteile, aus denen sich die zulässige Reaktivität des Schutzgases ergibt, zweitens das Verfahren und die geforderte Nahtgüte nach dem geltenden Bewertungsmaßstab, drittens die Umgebungsbedingungen, das ist Temperatur, Wind und Zugänglichkeit der Schweißstelle. Dazu kommt der Eigenschutz: Der Lichtbogen erzeugt UV-Strahlung, die laut DGUV Information 209-010 unter anderem zum Verblitzen der Augen führen kann, und die verwendeten Schweißstromquellen bergen elektrische Gefährdungen – geeignete Schutzausrüstung für Augen, Haut und gegen Stromschlag ist deshalb Pflicht.
Ein dokumentiertes Schweißverfahren, in dem Gasart, Durchfluß, Vorschubgeschwindigkeit und Stromstärke aufgezeichnet sind, erleichtert die Prüfung und vermindert Ausschuss und Nacharbeit spürbar. Wer diese Grundlagen konsequent anwendet, braucht die Nahtgüte nicht erst bei der Endkontrolle zu sichern, sondern schon bei der Auswahl der Gasflasche. Schweißarbeiten gehören grundsätzlich in die Hand ausgebildeter Fachkräfte beziehungsweise eines Fachbetriebs: Laut DGUV Information 209-010 ist Schweißen mit zahlreichen Gefahren verbunden – Laien sollten sich an geschultes Personal wenden.