Wer Metalloberflächen professionell behandeln und optimieren will, braucht mehr als Schleifpapier und etwas Farbe aus dem Baumarkt — es geht um den systematischen Einsatz bewährter Verfahren, die Bauteile dauerhaft schützen, die Haftung von Beschichtungen verbessern und die Lebensdauer von Stahl-, Aluminium- oder Kupferbauteilen signifikant verlängern. Anbieter wie effiziente Oberflächenoptimierung mit Plasmotion umsetzen zeigen, wie weit moderne Technik dabei reicht — von der mechanischen Vorbereitung bis hin zu physikalisch-chemischen Prozessen, die selbst anspruchsvollen Industriestandards genügen.
Grundlagen der Metalloberflächenbehandlung im Bauwesen
Metalloberflächen stehen auf Baustellen und in Gebäuden unter Dauerstress: Feuchte, Temperaturwechsel, mechanische Beanspruchung und chemische Einflüsse greifen kontinuierlich an. Ohne gezielte Behandlung setzt Korrosion ein — bei Stahl als Rost, bei Aluminium als weißliche Oxidbeläge oder Lochkorrosion, bei Kupfer als Patina, die je nach Kontext auch unerwünscht sein kann.
Der Kern jeder professionellen Behandlung ist Korrosionsschutz. Er lässt sich auf drei Ebenen erreichen: durch eine saubere Vorbehandlung (Entfetten, Entrosten, Strahlen), durch eine funktionale Zwischen- oder Konversionsschicht und durch eine abschließende Beschichtung oder Versiegelung. Je nach Metall sind dabei unterschiedliche Anforderungen zu erfüllen.
- Stahl reagiert empfindlich auf Sauerstoff und Feuchtigkeit. Hier ist ein lückenloser Korrosionsschutz mit Grundierungen, Zinkphosphatierung oder kathodischer Abschirmung essenziell.
- Aluminium bildet von Natur aus eine Oxidschicht, ist damit aber nicht automatisch geschützt — besonders bei elektrochemischen Kontakten zu anderen Metallen (Kontaktkorrosion).
- Kupfer und Kupferlegierungen wie Messing sind zwar weniger korrosionsanfällig, brauchen bei technischen Anwendungen aber oft eine definierte Oberflächentopografie für gute Lötbarkeit oder Haftung.
Die Wahl des richtigen Verfahrens beginnt also immer mit der Materialanalyse.
Mechanische Verfahren: Vorbereitung und Finish
Mechanische Methoden bilden in der Praxis die erste Stufe jeder Oberflächenbehandlung. Sie entfernen Zunder, Rost, alte Beschichtungen und Verunreinigungen — und schaffen damit die Voraussetzung dafür, dass alle nachfolgenden Schritte überhaupt funktionieren.
Schleifen und Polieren erzeugen eine definierte Rauheit (Mittenrauwert Ra) oder — je nach Körnung und Scheibe — eine spiegelglatte Oberfläche. Im Bauwesen ist eine mittlere Rauheit oft gewünscht: zu glatt, und Grundierungen haften schlecht; zu rau, und Schmutz und Feuchtigkeit sammeln sich in den Tälern der Mikrotopografie.
Sandstrahlen (oder allgemeiner: Strahlreinigen mit Korund, Glasperlen oder Stahlgrit) ist eine der effizientesten Methoden zur Vorbereitung großer Flächen. Der Vorbereitungsgrad Sa 2½ nach DIN EN ISO 8501-1 ist ein industriell anerkannter Reinheitsgrad, bei dem Zunder, Rost und alte Beschichtungen so weit entfernt sind, dass Reste nur noch als leichte Schattierung sichtbar bleiben — Grundvoraussetzung für viele Beschichtungssysteme im Hoch- und Brückenbau. Die erreichbare Rauheit hängt von Strahlmittel und Korngröße ab; maßgeblich ist die Vorgabe im Datenblatt des Beschichtungsstoffs.
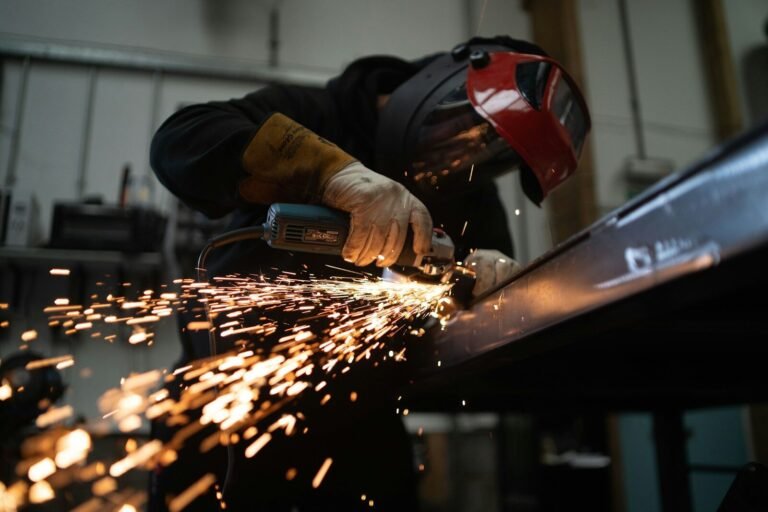
Bürsten und Entgraten runden das mechanische Repertoire ab. Rotierende Drahtbürsten oder Winkelschleifer mit Fächerscheiben sind auf Baustellen allgegenwärtig — sie eignen sich für Nacharbeiten, Schweißnahtreinigung und die schnelle Entfernung loser Beschichtungsreste.
Entscheidend ist: Mechanische Vorbehandlung verbessert die Haftung nachfolgender Schichten messbar. In der Praxis liegt die Haftzugfestigkeit einer Epoxid-Grundierung auf gestrahltem Stahl spürbar höher als auf nur geschliffenem oder unbehandeltem Untergrund.
Chemische und thermische Methoden zur Oberflächenoptimierung
Nach der mechanischen Vorbehandlung kommen chemische und thermische Verfahren ins Spiel — sie gehen tiefer in die Materialstruktur und erzielen Eigenschaften, die rein mechanisch nicht erreichbar sind.
⚠️ Sicherheitshinweis
Beizsäuren verursachen schwere Verätzungen. Flusssäure dringt laut DGUV Information 213-071 der Deutschen Gesetzlichen Unfallversicherung rasch durch die Haut, zerstört tiefere Gewebeschichten und kann zu akut bedrohlichen Stoffwechselstörungen führen. Das Beizen gehört deshalb in Fachbetriebe mit Schutzausrüstung, Absaugung und Notfallset, nicht in die Hobbywerkstatt.
Beizen löst Oxidschichten, Schweißfarben und dünne Zunderschichten chemisch auf. Für Stahl kommen Salzsäure- oder Schwefelsäurelösungen zum Einsatz, für Edelstahl Mischsäuren (Salpetersäure-Flusssäure). Das Ergebnis ist eine blanke, reaktive Oberfläche — ideal als Basis für Passivierungen oder Konversionsschichten. Wichtig: Nach dem Beizen folgt immer eine gründliche Neutralisation und Spülung, um Säurereste zu vermeiden, die sonst Unterkorrosion begünstigen.
Passivieren schafft eine definierte, dichte Oxidschicht auf Edelstahl oder Aluminium, die den Werkstoff gegenüber weiterer Korrosion abdichtet. Die Passivierung erfolgt durch Eintauchen in Salpetersäure oder durch elektrochemische Verfahren. Auch dieser Schritt gehört in den Fachbetrieb: Salpetersäure verursacht schwere Verätzungen der Haut und schwere Augenschäden.
Eloxieren ist das Standardverfahren für Aluminiumbauteile: Durch anodische Oxidation entsteht eine Aluminiumoxidschicht von 5 bis 25 Mikrometern Dicke, die deutlich härter und korrosionsbeständiger ist als das Grundmaterial. Eloxierte Aluminiumprofile sind im Fassadenbau, bei Fensterkonstruktionen und Geländern weit verbreitet — und sie lassen sich durch Einfärben in der Eloxalschicht dauerhaft pigmentieren, ohne dass eine Deckbeschichtung nötig ist.
Thermische Härtungsverfahren — Nitrieren, Einsatzhärten oder Carbonitrieren — kommen vor allem bei hochbelasteten Stahlbauteilen (Befestigungsbolzen, Lagerstellen, Schienen) zum Einsatz. Sie erhöhen die Randschichthärte, ohne die Zähigkeit des Kerns zu beeinträchtigen, und verlängern die Standzeit unter abrasiver oder stoßartiger Belastung erheblich.
Innovative Beschichtungstechniken: Von Pulver bis Plasma
Moderne Beschichtungsverfahren sind heute so ausgereift, dass sie nicht nur schützen, sondern Bauteiloberflächen gezielt für spezifische Anforderungen optimieren.
Pulverbeschichtung hat sich als Standard für Stahl- und Aluminiumteile etabliert, die im Außenbereich oder unter mechanischer Belastung stehen. Dabei wird elektrostatisch aufgeladenes Pulver (meist Polyester oder Epoxid-Polyester) auf das Bauteil aufgesprüht und im Ofen bei 160–200 °C eingebrannt. Das Ergebnis: eine lösungsmittelfreie Schicht. Welche Schichtdicke, Schlagzähigkeit, UV- und Farbbeständigkeit erreicht wird, hängt vom Pulvertyp ab und steht im technischen Datenblatt. Weil Pulverlacke ohne Lösemittel auskommen, entstehen beim Auftrag kaum VOC-Emissionen.
Plasmabehandlung ist eine weitere Methode, wenn es um reine Metalloberflächen durch plasmabasiertes Polieren geht. Laut Anbieter werden die Bauteile dabei in einem Elektrolyten in einem Arbeitsgang gereinigt, poliert und entgratet, während die Form nahezu vollständig erhalten bleibt. Das kann die Benetzbarkeit mit Klebstoffen, Lacken oder funktionalen Beschichtungen verbessern. Interessant ist das Verfahren vor allem bei engen Bauteiltoleranzen, wo mechanisches Nacharbeiten nicht möglich ist.
Konversionsbeschichtungen (Zinkphosphat, Eisenphosphat, Chromatierung) erzeugen auf dem Metalluntergrund eine chemisch gebundene, mineralische Schicht, die als Haftprimer für Lacke und Pulver dient — und zusätzlich eigene Korrosionsschutzwirkung mitbringt. Zinkphosphat ist dabei eine verbreitete Vorbehandlung für Stahlteile: Es kann die Lackhaftung verbessern und die Lebensdauer von Beschichtungssystemen verlängern.
| ℹ️ Tipp: Konversionsbeschichtung und Pulverbeschichtung kombinieren — die Zinkphosphatierung als Haftgrund, dann Pulver einbrennen. Diese Kombination ist in der Praxis ein bewährter Aufbau für Stahlbauteile. |
Profi-Tipps zur Qualitätssicherung und Wartung
Selbst das beste Verfahren versagt, wenn es mangelhaft ausgeführt oder nicht überwacht wird. Für Bauprofis gelten daher einige praktische Grundregeln.
Schichtdicke messen: Nach jeder Beschichtung ist eine Schichtdickenmessung Pflicht — ob mit magnetischem Induktionsverfahren (Stahl) oder Wirbelstromverfahren (Nichteisenmetalle). Unterschreitungen des Solls (z. B. < 60 µm bei Pulverbeschichtung) führen zu reduzierter Schutzwirkung und frühzeitigem Versagen.
Haftprüfung: Ein Gitterschnitttest nach DIN EN ISO 2409 gibt Aufschluss über die Lackhaftung. Gitterschnitt-Kennwert 0 oder 1 ist anzustreben — höhere Werte weisen auf mangelnde Untergrundvorbereitung hin.
Regelmäßige Sichtprüfungen an fertig gestellten Bauteilen (mindestens einmal jährlich bei Außenbauteilen) ermöglichen frühzeitiges Eingreifen. Kleine Beschädigungen lassen sich mit Korrosionsschutz-Reparaturlacken punktuell ausbessern, bevor Unterrostung einsetzt.
Kosten-Nutzen: Die Initialkosten professioneller Verfahren — insbesondere Plasmabehandlung oder Duplexsysteme — sind höher als einfaches Streichen. Ob sie sich über die Lebensdauer rechnen, hängt vom Einzelfall ab: Wie lange ein Beschichtungssystem hält, hängt von der Korrosionsbelastung am Standort und vom gewählten Aufbau ab; ein hochwertigeres System kann die Abstände zwischen Instandsetzungen verlängern, ersetzt aber nicht die regelmäßige Kontrolle. Als Duplexsystem bezeichnet man die Kombination aus Feuerverzinkung und zusätzlicher Beschichtung.